 EN
Фибра против ЦО2 Машине за резање ласером : Успоређивање технологије са металом и запремином
Зашто ласери са влаконским влакнама доминирају у сечењу метала у малим сечевима: ефикасност, обрада рефлективности и трајање
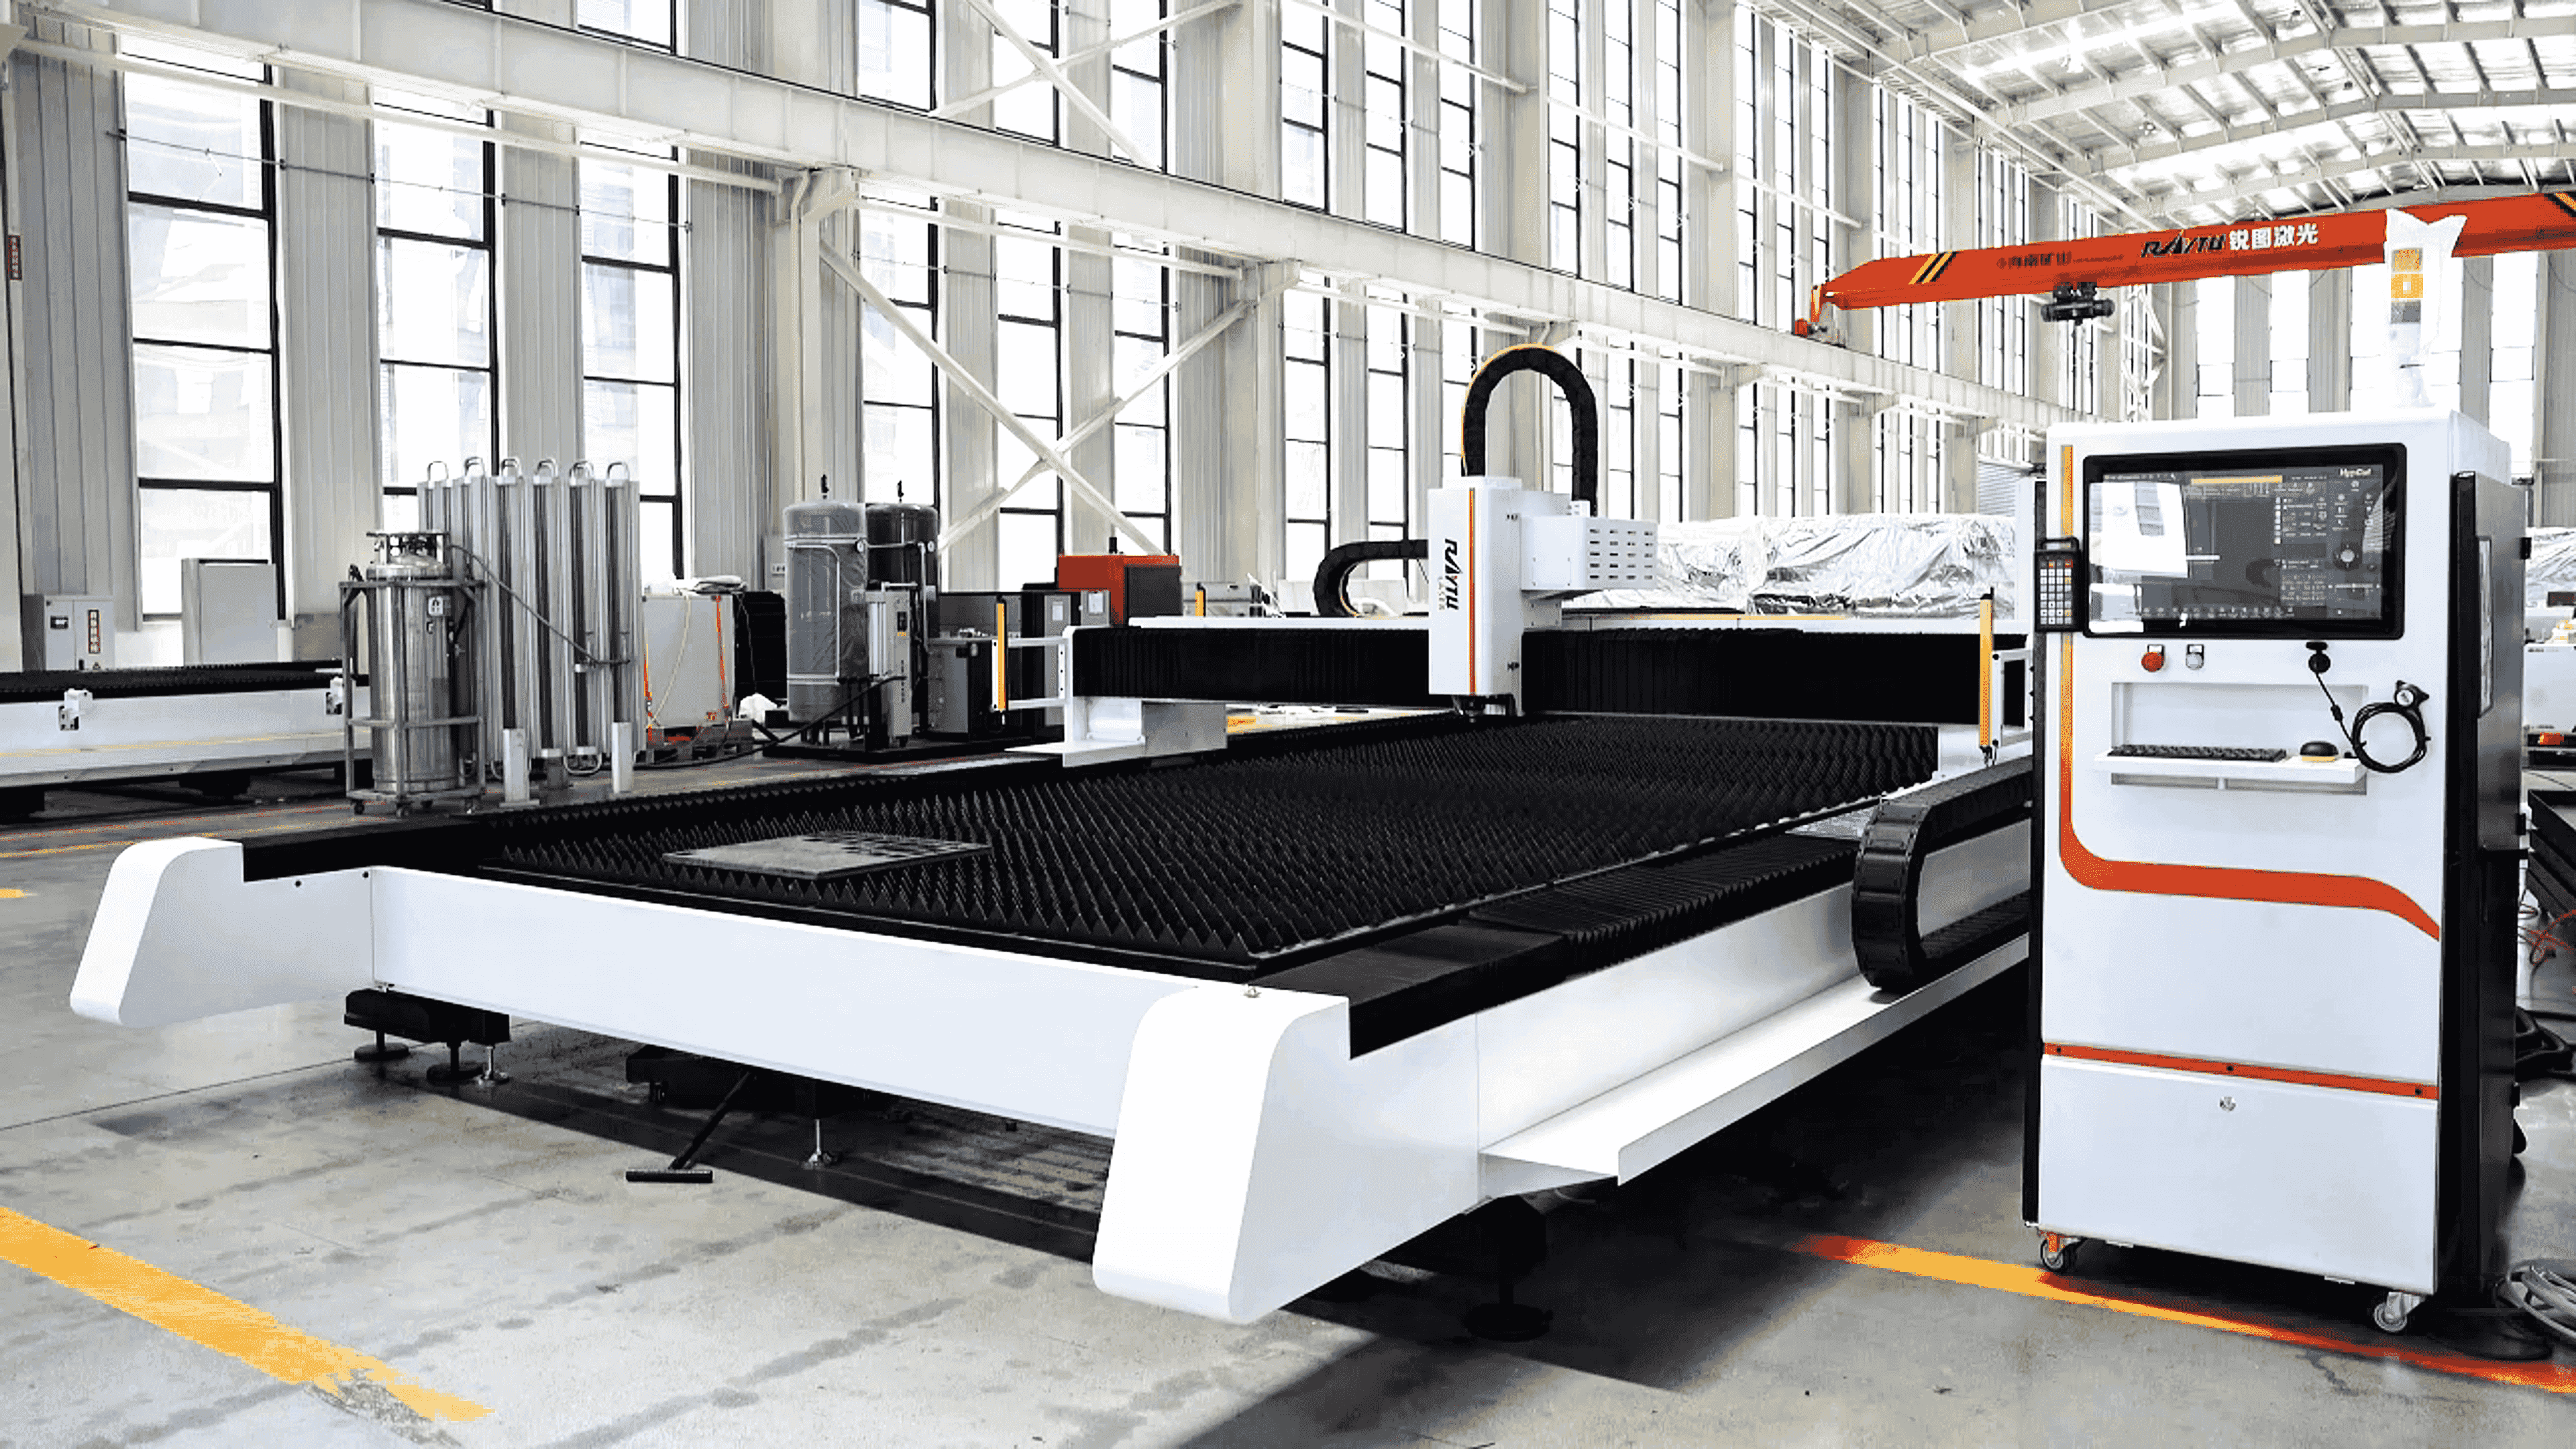
Влакна ласерски резачи заиста сјају када се ради са малим количинама металних делова. Ове машине имају конструкцију у чврстом стању која их чини много ефикаснијим од традиционалних система на гасу, често штеде око 35% или више на рачунима за електричну енергију. Један велики плус је то што се баве рефлективни материјали као што су бакар и алуминијум без оштећења од тих досадних рефлекција, тако да нема потребе да троше додатни новац на специјалне антирефлективне премазе за сочиве. Плус, ови ласери заузимају много мање простора у простору у радњи, понекад смањујући потребе за стазама за скоро половину, што је веома важно у тесним окружењима радионице. Када се бавите танчијим челичним листовима дебелине испод 6 мм, ласери од влакана обично сече материјале око 30% брже од старих модеља ЦО2, што значи да прототипи завршавају брже и производња се може превратити раније.
Када су ласери СО2 и даље релевантни: хибридни материјали и изузетка за дебеле метале
Још увек постоје ситуације у којима ласери СО2 имају смисла упркос новијим алтернативама. Један случај је када се ради о материјалима који нису само метал, већ имају и друге компоненте помешане. Узмимо те гумени металне заплетене заплетене заплетене за пример. Ласер СО2 боље апсорбује ове неметалне делове у поређењу са оном што ласери са влаконским влакнама могу да раде. Други сценарио укључује рад са веома дебљим структурним челичним плочама преко 15 мм. Овде дужи таласни дужини CO2 ласера на око 10,6 микрона чини стварну разлику. Резања су исправнија са знатно мањом завушивањем на ивицама, што је веома важно за делове који морају правилно да носе тежину. Трпезни проблеми су још једна ствар. Када се ради дуго на дебљим плочама, системи СО2 имају тенденцију да остану конзистентни са часовима без одласка са курса као што се ласери са влаконским влакнама понекад чине када се загреју.
Разбијање мита "само влакна": флексибилност у окружењима прототипирања мешаних материјала
Оно што најбоље функционише зависи од тога какве се материјале користе у свакодневном животу, а не од техничких трендова. У продавницама које стално мењају између различитих материјала, као што су оне које раде на прототипима авиона са алуминијумским деловима, титанијским компонентама и композитним материјалима, често има смисла да се оба ласерска система држе у току. Ласери од влакана су одлични када треба да се брзо промене метални делови, али када је потребан акрилни шаблон или неки изолациони полимерски део, имати тај систем ЦО2 на месту штеди свима главобоље уместо чекања на спољне произвођаче. Према неким извештајима од ФМА људи који прате ове ствари, комбиновање обе технологије смањује времена чекања за око 22% за компликоване грађевине. Таква разлика у брзини се повећава током времена у заузет производњи окружења.
Размер ласерске снаге за дебљину материјала и захтеве за парчеве
Усклађивање излаза од 1–6 kW са уобичајеним металима: челик, нерђајући челик, алуминијум, бакар и месинг
Dobijanje odgovarajuće snage lasera počinje analizom vrste materijala sa kojim radimo i njegove debljine. Čelik sa ugljenikom koji nije reflektujući i deblji do 4 mm obično daje dobre rezultate sa laserima između 1 i 2 kW. Stvari postaju složenije kod nerđajućeg čelika debljine do 6 mm, a pogotovo kod sjajnih metala poput aluminijuma i bakra koji zahtevaju oko 3 do 4 kW, jer jako reflektuju svetlost i imaju drugačiju provodljivost toplote. Kada se obrađuju deblji materijali, debljine od 10 do 20 mm, povećanje snage na 4–6 kW pomaže u održavanju dobre kvalitete rezanja. Međutim, budite oprezni sa bakrom i mesingom — ovi metali troše oko 20 do 30 posto više energije u odnosu na obični čelik slične debljine, jer ne zadržavaju energiju jednako efikasno. Osnivanje ravnoteže između podešavanja snage i reakcije materijala čini razliku u izbegavanju problema poput ostatka šljake, nepoželjnih mrlja od oksidacije ili rezova koji nisu potpuno odvojeni.
Smanjeni prinosi visoke snage: зашто 3 kW често боље ради од 6 kW за танке материјале и серије малог обима
Када се ради са дебелим металним листовима, ти моћни ласери од 6 kW обављају посао довољно добро, иако имају тенденцију да потроше доста енергије када се баве танјим материјалима, дебљине до три милиметра или мање. Прелазак на модел од 3 kW заправо исече танке лимове подједнако брзо, али уштеди око 25 до 30 процената трошкова струје. Постоји и још једна предност: нижа снага значи да се мање топлоте пренесе у околину метала, тако да критични делови након реза задрже своја структурна својства. Радионице које обављају мање серије, испод педесет комада, ће временом приметити стварне уштеде услед фактора као што су мања употреба помоћних гасова и знатно ређе потребе за сервисним проверама. Поред тога, опрема средњег опсега нуди флексибилност радним цеховима, омогућавајући брже покретање операција пробијања и лакше пребацивање између различитих типова делова без губитка продуктивности.
Постизање прецизности и квалитета ивица код комплексних геометрија мале серије
Управљање ширином, конфигуром и зоном која се осећа топлотом (HAZ) за прототипе са чврстом толеранцијом
Добивање прецизности у малим прототипима зависи од управљања три главне ствари заједно: колико је широк рез (керф), угао конуса и величина топлоте погођене области око реза. Када радимо са деловима којима је потребна чврста толеранција као што је +/- 0,1 мм, што је стандард за ваздухопловне делове или медицинске уређаје, данашњи ласерски системи са влаконцем могу направити резе широке само 0,1 мм чак и у нержавећем челину дебелине од 3 мм. Заједнички оквир остаје испод 0,5 степени захваљујући тим подешаваним подешавањима фокуса током сечења. И пребацивање са кисеоника на азот као помоћни гас чини велику разлику такође, смањива топлотно погођену зону за око 70%. Ово је веома важно када се ради са титанијумским легурама где је одржавање чврстоће од умора након сечења апсолутно неопходно за дугорочну перформансу.
| Параметри | Утицај на прецизност | Стратегија за ублажавање |
|---|---|---|
| Брзина сечења | Повећава конус на високим брзинама | Оптимизујте за дебљину материјала и геометрију |
| Асистент гас (Н2 против О2) | Смањује ХАЗ за 6070% са азотом | Успоредити гас са материјалном реактивношћу и захтевима за завршном обрадом |
| Фокусна позиција | Контролише конзистенцију резања | Системи аутофокуса за сложене контуре и променљиве дебљине |
Адаптивни софтвер компензује померање реза током сложених резова, омогућавајући оштре унутрашње углове и тачност на нивоу микрона. Додатна регулација учестаности импулса спречава стварање капљања на танким металним лимовима, док оптимизоване технике пробијања елиминишу микро-пукотине у бакарним легурама, чинећи ласерско резање у малим серијама изводљивим решењем за прототипе од критичног значаја.
Оптимизација аутоматизације и софтвера за повремену производњу у малим серијама
Побољшавање радних процеса: софтвер за постављање делова, интеграција CAD/CAM система и подешавање кликом за серије до 10 делова
Када се ради на повременим малим серијама производње металних делова, ласерски резачи захтевају специјалан софтвер како би се максимално искористили уз смањење трошкова по комаду. Програми за распоред који су данас доступни веома су паметни када је у питању начин на који распоређују компоненте на лиму, што значајно смањује количину отпадног материјала, чак и када се производи само неколико ставки одједном. Неки цехови извештавају о уштеди од око 20% на материјалима на овај начин. Пренос дизајна из CAD-а у CAM системе данас функционише глатко, тако да нема потребе да се сви ти сложени облици ручно уносе у машину. Довољно је импортовати датотеку и започети. А сада да причамо о времену припреме. Једним кликом оператери могу поново да учитају претходне подешавање, чиме се уштеде часови који се нормално проводе у подешавању параметара између посебних послова. За серије мање од десет комада, ово чини огромну разлику. Сва ова аутоматизација помаже у одржавању добре квалитете у партијама, бржем испоручивању производа и омогућава мањим цеховима да конкуришу по цени, без компромиса у тачности или конзистентности са комада на комад.
Подела за често постављене питања
Koje su prednosti fiber laser rezanja u odnosu na CO2 sisteme?
Fiber laser sečenje je efikasnije, bolje obrađuje reflektujuće materijale bez oštećenja i zahteva manje prostora u poređenju sa CO2 sistemima. Takođe je brže pri sečenju tanjih čeličnih ploča.
U kojim slučajevima se i dalje preferiraju CO2 laser sistemi?
CO2 laseri se preferiraju za materijale koji uključuju ne-metalne komponente, kao što su gumeni zaptivači sa metalom, i za debeli strukturni čelik preko 15 mm, gde njihova duža talasna dužina obezbeđuje kvalitetnije rezove.
Kako snaga lasera utiče na proces sečenja?
Snaga lasera mora biti prilagođena tipu i debljini materijala. Niža snaga je pogodna za tanje materijale i pomaže u smanjenju troškova i toplotne provodljivosti, dok je veća snaga neophodna za debele materijale.
Zašto je kombinovanje fiber i CO2 laser sistema korisno?
Комбиновање оба система нуди већу флексибилност радњама које се баве разноликим материјалима, убрзава израду сложених конструкција и омогућава израду прототипова за низ компоненти без аутсорсовања.
Како аутоматизација и софтвер могу оптимизовати производњу у малим серијама?
Софтвер за распоред, CAD/CAM интеграција и аутоматска подешавања уштеде време, смањују отпад материјала и унапређују радне токове, побољшавајући ефикасност и омогућавајући малим радњама да остану конкурентне.
Садржај
-
Фибра против ЦО2 Машине за резање ласером : Успоређивање технологије са металом и запремином
- Зашто ласери са влаконским влакнама доминирају у сечењу метала у малим сечевима: ефикасност, обрада рефлективности и трајање
- Када су ласери СО2 и даље релевантни: хибридни материјали и изузетка за дебеле метале
- Разбијање мита "само влакна": флексибилност у окружењима прототипирања мешаних материјала
- Размер ласерске снаге за дебљину материјала и захтеве за парчеве
- Постизање прецизности и квалитета ивица код комплексних геометрија мале серије
- Оптимизација аутоматизације и софтвера за повремену производњу у малим серијама
-
Подела за често постављене питања
- Koje su prednosti fiber laser rezanja u odnosu na CO2 sisteme?
- U kojim slučajevima se i dalje preferiraju CO2 laser sistemi?
- Kako snaga lasera utiče na proces sečenja?
- Zašto je kombinovanje fiber i CO2 laser sistema korisno?
- Како аутоматизација и софтвер могу оптимизовати производњу у малим серијама?